Producent części łodziowych i morskich na zamówienie — okucia pokładowe
Odporne na korozję okucia i komponenty morskie, produkowane na zamówienie do łodzi i sprzętu morskiego.
Produkujemy okucia łodziowe i komponenty morskie z materiałów klasy morskiej: okucia pokładowe, kabestany, zawiasy, zamknięcia, elementy relingów i złącza. Materiał i wykończenie dobieramy do ekspozycji, jakiej faktycznie podlega część, a każda partia jest kontrolowana przed zapakowaniem.
Produkcja części łodziowych i morskich: zakres i możliwości
Jesteśmy producentem części morskich na zamówienie, współpracującym ze stoczniami, producentami sprzętu morskiego, dystrybutorami i stoczniami remontowymi. Zamieniamy zdefiniowane wymaganie — rysunek, skorodowany oryginał lub koncept nowego produktu — w partie produkcyjne utrzymujące specyfikację.
Okucia morskie to najbardziej wymagająca kategoria, w jakiej pracujemy, ponieważ mechanizm awarii jest tu ciągły, a nie sporadyczny. Część łodzi nigdy nie jest sucha. Albo znajduje się w wodzie słonej, albo w powietrzu nasyconym solą, albo wysycha z osadem soli na powierzchni. Dobór materiału jest więc podstawową decyzją techniczną, a wykończenie — wtórną.
Kategorie, które produkujemy
- Okucia pokładowe — kabestany, prowadnice lin, knagi, polery i okucia pokładu
- Zawiasy, zamknięcia i uchwyty — okucia kabin, schowków i włazów
- Elementy relingów — okucia relingów, podstawy wsporników, łączniki rur i wsporniki
- Okucia konstrukcyjne — wsporniki montażowe, płytki oporowe i elementy wzmacniające
- Elementy złączne — wkręty, śruby i elementy gwintowane klasy morskiej
Jak przebiega projekt części morskiej na zamówienie
- Przesyłają Państwo rysunek, plik CAD, próbkę fizyczną albo skorodowaną część oryginalną.
- Nasi inżynierowie oceniają zastosowanie i proponują gatunek materiału, wykończenie oraz tolerancję.
- Wykonujemy prototyp, aby można było sprawdzić pasowanie na pokładzie, w kabinie lub na zespole relingu.
- Produkcja rusza z kontrolami międzyoperacyjnymi na zdefiniowanych etapach.
- Każda partia przechodzi kontrolę końcową wobec zatwierdzonego wzorca przed pakowaniem i eksportem.
Jeżeli oryginalna część uległa awarii w eksploatacji, analizujemy tę awarię w ramach wyceny — przyczyna pęknięcia kabestanu lub zapieczenia zawiasu zwykle zmienia rekomendację materiałową.
Woda słona, UV i czas: dlaczego okucia morskie zawodzą
Niemal każda awaria okuć morskich sprowadza się do jednego z trzech mechanizmów. Zrozumienie, który dotyczy Państwa części, określa materiał i wykończenie, dlatego warto to jasno określić.
Korozja szczelinowa
Tam, gdzie stykają się dwie powierzchnie, a woda może wniknąć, ale nie może cyrkulować — pod łbem śruby, wewnątrz połączenia, za uszczelką — tlen zostaje wyczerpany, a stal nierdzewna traci warstwę pasywną. Korozja szczelinowa objawia się zwykle wżerami lub rdzawym wykwitem na połączeniu, a nie na odsłoniętej powierzchni.
Praktyczna odpowiedź jest w równym stopniu projektowa, co materiałowa: unikanie ciasnych szczelin tam, gdzie to możliwe, specyfikowanie stopu o wyższej zawartości pierwiastków stopowych do połączeń oraz wybór wykończenia utrzymującego powierzchnie w stanie pasywnym.
Korozja galwaniczna
Gdy dwa różne metale stykają się w elektrolicie, metal mniej szlachetny koroduje w pierwszej kolejności. To częsta przyczyna awarii na łodziach, gdzie nierdzewne okucia są przykręcane do konstrukcji aluminiowych albo gdzie w okucie zastosowano nieodpowiedni element złączny.
Odpowiedzią jest świadome kontrolowanie doboru metali, stosowanie podkładek izolacyjnych lub powłok tam, gdzie różne metale muszą się stykać, oraz specyfikowanie elementów złącznych zgodnych z komponentem, który utrzymują.
Degradacja UV
Ekspozycja słoneczna degraduje tworzywa, powłoki i uszczelniacze. Na łodzi dzieje się to jednocześnie z ekspozycją na sól, więc materiał radzący sobie z jednym może nadal zawieść na drugim. Dla odsłoniętych elementów niemetalowych dostępne są tworzywa techniczne stabilizowane UV.
Korozja naprężeniowa
Trwałe naprężenie rozciągające w środowisku korozyjnym powoduje pękanie przy obciążeniu znacznie poniżej normalnej wytrzymałości materiału. Dlatego ostre gwinty, ciasne zagięcia i przeciągnięte elementy złączne są punktami ryzyka w okuciach morskich, i dlatego analizujemy geometrię, a nie tylko gatunek materiału.
Okucia morskie, które produkujemy
| Grupa elementów | Typowy proces | Typowe zastosowanie |
|---|---|---|
| Kabestany, prowadnice lin i okucia pokładu | Odlewanie, obróbka, polerowanie | Cumowanie, prowadzenie lin, obsługa pokładu |
| Zawiasy i zamknięcia klasy morskiej | Odlewanie ciśnieniowe, obróbka, montaż | Drzwi kabin, schowki, włazy |
| Okucia relingów i podstawy wsporników | Obróbka, odlewanie | Relingi ochronne, poręcze, konstrukcje rurowe |
| Wsporniki montażowe i okucia konstrukcyjne | Frezowanie CNC, formowanie | Montaż wyposażenia, mocowanie konstrukcyjne |
| Elementy złączne klasy morskiej | Obróbka, formowanie na zimno | Montaż, mocowanie okuć pokładowych |
Kabestany, prowadnice lin i okucia pokładu
Okucia pokładowe przenoszą obciążenia cumownicze i eksploatacyjne, pozostając trwale odsłonięte. Produkujemy kabestany, prowadnice lin, knagi i okucia pokładu ze stali nierdzewnej 316, odlewanej i obrabianej, z wykończeniem polerowanym lub satynowym. Standardowy zakres elementów opisuje nasza oferta kabestanów pokładowych i prowadnic lin.
Zawiasy i zamknięcia klasy morskiej
Zawiasy i zamknięcia są najczęściej obsługiwanymi częściami na łodzi i najczęściej ulegają zapieczeniu. Produkujemy okucia kabin, schowków i włazów ze stali nierdzewnej 316, odlewane ciśnieniowo i obrabiane, z wykończeniami dobranymi pod wygląd oraz odporność na szczeliny. Standardowy zakres opisuje nasza oferta zawiasów i zamknięć łodziowych.
Okucia relingów i podstawy wsporników
Konstrukcje relingów łączą obciążenie konstrukcyjne z ciągłą ekspozycją. Obrábiamy i odlewamy okucia relingów, podstawy wsporników i łączniki rur, zwracając uwagę na to, jak woda spływa z zespołu — okucie zatrzymujące wodę zawiedzie wcześniej niż takie, które tego nie robi.
Wsporniki montażowe i okucia konstrukcyjne
Tam, gdzie wyposażenie montowane jest do konstrukcji łodzi, zarówno wspornik, jak i strefa mocowania muszą stawiać opór korozji galwanicznej. Produkujemy wsporniki i okucia konstrukcyjne ze stali nierdzewnej i aluminium oraz specyfikujemy osprzęt izolacyjny tam, gdzie stykają się różne metale.
Elementy złączne klasy morskiej
Elementy złączne to najczęstszy punkt awarii okuć morskich. Produkujemy wkręty, śruby i elementy gwintowane klasy morskiej i możemy doradzić właściwy gatunek do okucia, które utrzymują, zamiast dostarczać ogólny element nierdzewny.
Dobór materiału do środowiska morskiego
| Ekspozycja | Zalecany materiał | Uwagi |
|---|---|---|
| Stały kontakt z wodą słoną | Stal nierdzewna 316 / 316L | Zawartość molibdenu chroni przed wżerami chlorkowymi |
| Strefa rozprysku | Stal nierdzewna 316 | Standard dla okuć pokładowych |
| Osłonięte, ale wilgotne | Stal nierdzewna 304 | Wystarczająca, gdy chlorki są ograniczone |
| Nad pokładem, niekonstrukcyjne | Aluminium anodowane | Lekkie, odporne na korozję, stabilne kolorystycznie |
| Dekoracyjne i wnętrze | Mosiądz, brąz | Tradycyjny wygląd, wymaga konserwacji |
| Elementy niemetalowe | Tworzywa techniczne stabilizowane UV | Znoszą UV, unikają problemów galwanicznych |
Stal nierdzewna 316
Gatunek 316 jest domyślnym wyborem dla okuć morskich. Zawartość molibdenu daje mu znacznie lepszą odporność na wżery chlorkowe i korozję szczelinową niż gatunek 304, dlatego jest specyfikowany do okuć pokładowych, elementów złącznych i wszystkiego, co pozostaje mokre.
Stal nierdzewna 304 — kiedy wystarcza
Gatunek 304 sprawdza się w osłoniętych, wilgotnych warunkach, gdzie chlorki są ograniczone — na przykład w elementach wnętrza łodzi słodkowodnych. Nie jest właściwym wyborem do trwałej ekspozycji pokładowej i jest częstą przyczyną przedwczesnych rdzawych wykwitów, gdy zostaje zastosowany zamiast 316 w celu obniżenia kosztu.
Aluminium, mosiądz i tworzywa techniczne
Anodowane aluminium nadaje się do elementów nad pokładem, gdzie liczy się masa, choć musi być odizolowane od stali nierdzewnej, by zapobiec korozji galwanicznej. Mosiądz i brąz dają tradycyjny wygląd i są wybierane ze względów estetycznych, przy akceptacji częstszej konserwacji. Tworzywa techniczne stabilizowane UV znoszą ekspozycję bez ryzyka galwanicznego, co czyni je użytecznymi dla komponentów stykających się z mieszanymi metalami.
Wykończenie powierzchni okuć morskich
| Wykończenie | Wygląd | Wkład w ochronę antykorozyjną |
|---|---|---|
| Polerowanie lustrzane | Jasne, refleksyjne | Gładka powierzchnia odprowadza wodę i ogranicza osady |
| Polerowanie elektrolityczne | Jasne, jednolite | Usuwa zanieczyszczenia powierzchni, wzmacnia warstwę pasywną |
| Satyna / szczotkowanie | Matowe, kierunkowe | Praktyczne wykończenie, łatwiejsze w utrzymaniu |
| Pasywacja | Bez zmian | Chemiczne usunięcie wolnego żelaza po obróbce |
| Anodowanie (aluminium) | Satyna do matu, kolorowe | Ochronna warstwa tlenkowa dla elementów aluminiowych |
| Powłoka PVD | Stabilna kolorystycznie, twarda | Dekoracyjna i odporna na zużycie na widocznych okuciach |
Polerowanie lustrzane
Polerowanie tworzy gładką powierzchnię, która odprowadza wodę i ogranicza gromadzenie się osadów inicjujących korozję szczelinową. To standardowe wykończenie widocznych okuć pokładowych, mające także korzyść funkcjonalną poza wyglądem.
Polerowanie elektrolityczne
Polerowanie elektrolityczne usuwa zanieczyszczenia powierzchni pozostawione przez obróbkę i wzmacnia warstwę pasywną stali nierdzewnej. Jeżeli komponent będzie trwale odsłonięty, jest to często trwalszy wybór niż samo polerowanie mechaniczne.
Nie publikujemy wartości godzin w komorze solnej, ponieważ wynik zależy od konkretnego gatunku, wykończenia i geometrii Państwa elementu. Prosimy opisać ekspozycję, a my dobierzemy specyfikację odpowiednio.
Jak przebiega projekt części morskiej na zamówienie
Dopasowanie do istniejących okuć pokładowych
Wymiana pojedynczego okucia bez wymiany pozostałych to jedno z najczęstszych zleceń morskich. Odtwarzamy okucia z próbek lub rysunków i dopasowujemy wykończenia na podstawie referencji, aby część zamienna leżała obok oryginalnych okuć bez widocznej różnicy.
Nowe budowy i programy produkcyjne
Dla stoczni obsługujemy pełną ścieżkę od przeglądu projektu, przez prototypowanie i oprzyrządowanie, do produkcji seryjnej. Ponieważ serie modelowe w szkutnictwie są zwykle krótkie, niskie MOQ i szybkie wykonanie prototypu są wymaganiami praktycznymi.
Obsługujemy produkcję OEM według Państwa rysunków, ODM, w którym rozwijamy produkt do wprowadzenia pod Państwa marką, oraz rozwój prototypów dla nowych projektów.
Dla kogo produkujemy
- Stocznie i producenci sprzętu morskiego specyfikujący okucia dla nowych modeli
- Dystrybutorzy morscy i sklepy szkutnicze budujące własne linie okuć pod swoją marką
- Stocznie remontowe i firmy serwisowe potrzebujące części zamiennych i jednorazowych
- Importerzy zaopatrujący rynki regionalne w okucia klasy morskiej
Firma założona w 2006 roku. Prowadzimy zakład o powierzchni 1 350㎡ z zespołem 28 osób, w tym 12 inżynierów, produkując ponad 6 000 000 sztuk rocznie dla klientów w ponad 40 krajach i regionach. Nasz system zarządzania jakością posiada certyfikat ISO 9001:2015.
Poradnik zakupowy: jak kupować okucia morskie
Potwierdźcie gatunek materiału na piśmie, nie w opisie. „Stal nierdzewna morska” nie jest specyfikacją. Dostawca powinien podać gatunek — 316, 316L, 304 — i być gotowy dostarczyć atest materiałowy. Zastąpienie 316 przez 304 to najczęstsza przyczyna przedwczesnych wykwitów na nowych okuciach.
Zapytajcie o punkty szczelinowe w Państwa konstrukcji. Tam, gdzie część ma połączenia, styki śrubowe lub pasowania wciskane, zapytajcie, jak konstrukcja unika zatrzymywania wody. Korozja szczelinowa jest wynikiem projektu, a nie pecha.
Sprawdźcie, jak rozwiązano styk różnych metali. Jeżeli Państwa komponent styka się z aluminium albo nierdzewny element złączny ma być użyty w nierdzewnym okuciu, zapytajcie o podkładki izolacyjne lub powłokę. Tu zapobiega się awarii galwanicznej albo się ją projektuje.
Zweryfikujcie, że wykończenie robi więcej niż dobrze wygląda. Polerowanie lustrzane i elektrolityczne poprawiają zarówno odporność korozyjną, jak i wygląd. Zapytajcie, które jest stosowane i dlaczego.
Testujcie pierwszą partię produkcyjną, nie tylko próbkę. Awarie morskie często ujawniają się tygodnie po montażu. Potwierdźcie, że jakość wykończenia i gatunek materiału partii produkcyjnej odpowiadają zatwierdzonemu wzorcowi.
Najczęściej zadawane pytania
Czy powinienem wybrać stal nierdzewną 316 czy 304? Gatunek 316 do wszystkiego, co pozostaje mokre, leży na pokładzie albo jest narażone na wodę słoną i nadmorskie powietrze. Gatunek 304 jest dopuszczalny do osłoniętych zastosowań wewnątrz łodzi słodkowodnych lub w środowiskach o niskiej zawartości chlorków. Różnica w cenie jest niewielka wobec kosztu wymiany skorodowanych okuć.
Jak zapobiegacie korozji szczelinowej? Częściowo materiałem, częściowo konstrukcją. Do komponentów z połączeniami specyfikujemy stop o wyższej zawartości pierwiastków stopowych, taki jak 316, i analizujemy geometrię, by uniknąć ciasnych szczelin, w które woda może wniknąć, ale nie może cyrkulować. Pomaga też polerowanie elektrolityczne, usuwając zanieczyszczenia powierzchni inicjujące wżery.
Co się dzieje, gdy stal nierdzewna styka się z aluminium na mojej łodzi? Aluminium staje się anodą i koroduje w pierwszej kolejności. Tam, gdzie te metale muszą się stykać, strefę tę należy odizolować — podkładką izolacyjną, powłoką albo barierą niemetalową — a elementy złączne dobrać z uwzględnieniem pary metali. Prześlijcie nam zespół, a doradzimy w zakresie strefy styku.
Czy polerowanie elektrolityczne faktycznie poprawia odporność na korozję? Tak. Polerowanie elektrolityczne usuwa zanieczyszczenia powierzchni i wolne żelazo pozostawione przez obróbkę oraz wzmacnia pasywną warstwę tlenkową na stali nierdzewnej. Dla trwale odsłoniętych komponentów wypada zwykle lepiej niż samo polerowanie mechaniczne, a dodatkowo daje bardziej jednolity wygląd.
Czy możecie dopasować się do okuć już zamontowanych na mojej łodzi? Tak. Odtwarzamy okucia z próbek lub rysunków i dopasowujemy wykończenia na podstawie referencji. Jest to typowe, gdy wymienia się jedno okucie, a nie cały zestaw, a dopasowanie wykończenia weryfikujemy na prototypie.
Jak często należy kontrolować okucia morskie? To decyzja eksploatacyjna operatora, a nie produkcyjna, i zależy od środowiska. Możemy natomiast ograniczyć liczbę punktów krytycznych dla kontroli, projektując szczeliny poza konstrukcją i specyfikując gatunki odporne na warunki, jakim okucia faktycznie podlegają.
Które wykończenie jest najlepsze dla okuć pokładowych? Polerowanie lustrzane lub elektrolityczne dla widocznych okuć pokładowych, ponieważ oba poprawiają odprowadzanie wody i odporność korozyjną obok wyglądu. Wykończenia satynowe i szczotkowane są praktyczną alternatywą, gdy oczekiwany jest mniej refleksyjny wygląd, choć wymagają nieco więcej pracy, by pozostać czystymi.
Czy przyjmujecie zamówienia niskowolumenowe na remont lub pojedynczą łódź? Tak. Niskie MOQ i produkcja jednorazowa są opłacalne przy pracach remontowych i wymianie części. Prześlijcie próbkę lub rysunek, a potwierdzimy, co jest wykonalne dla Państwa konkretnego komponentu.
Powiązane produkty
- Kabestany pokładowe i prowadnice lin — okucia pokładowe ze stali nierdzewnej 316
- Zawiasy i zamknięcia łodziowe — okucia kabin, schowków i włazów
Powiązane zastosowania
Okucia morskie należą do zastosowań morskich i jachtowych, gdzie ekspozycja na wodę słoną i UV są warunkami definiującymi, i są często specyfikowane równolegle z programami private label, w których marka klienta trafia na gotowe okucia.
Powiązane materiały
- Poradnik materiałowy do części samochodowych i morskich — jak wypadają aluminium, stal nierdzewna i tworzywa
- Jak powstają części pojazdów na zamówienie — proces od przeglądu projektu do dostawy
- Jak wybrać producenta części samochodowych na zamówienie — lista kontrolna oceny, przydatna w każdej linii pojazdów
Zapytaj o wycenę
Prześlijcie rysunek, próbkę albo uszkodzoną część oryginalną i opiszcie ekspozycję — pokład, pod pokładem, strefa rozprysku lub osłonięte wnętrze. Dobierzemy gatunek materiału i wykończenie dla tych warunków, a następnie przedstawimy ofertę.
Zapytaj o wycenę — albo załączcie pliki, korzystając z formularza na tej stronie. Odpowiadamy w ciągu 24 godzin w dni robocze.
Przykładowe produkty
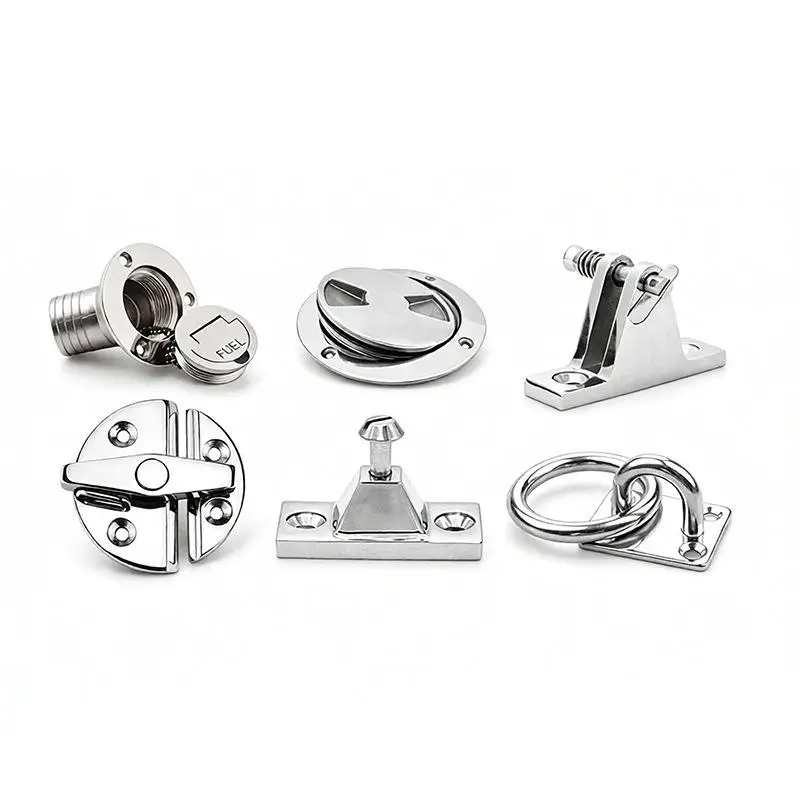
Zawiasy i zamknięcia okrętowe klasy morskiej
Odporne na korozję zawiasy i zamknięcia do luków, drzwi i schowków na łodziach.
Zobacz szczegóły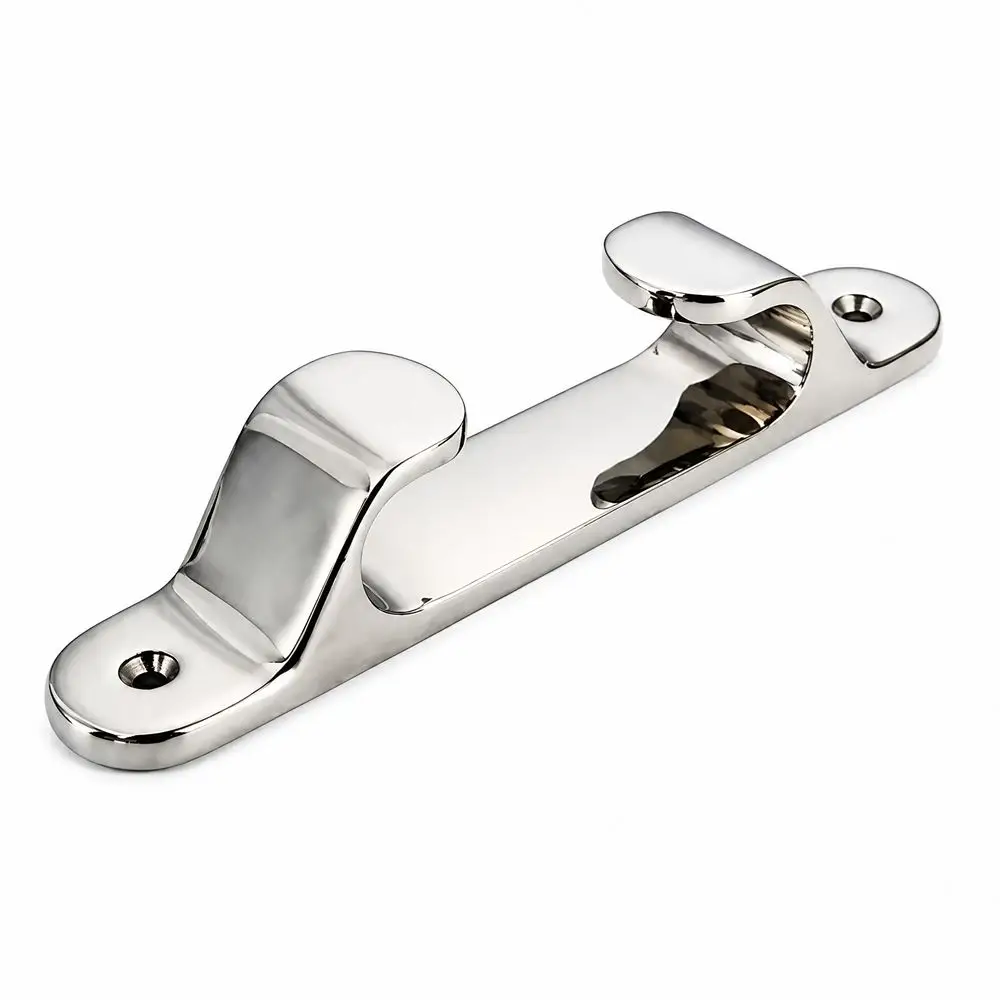
Kabestany pokładowe i prowadnice lin
Kabestany i prowadnice lin ze stali nierdzewnej klasy morskiej, zaprojektowane do wody słonej i dużych obciążeń cumowniczych.
Zobacz szczegółyPoproś o ofertę
Wyślijcie rysunek lub próbkę, a nasz zespół inżynierów odpowie ofertą w ciągu 24 godzin.
- Analiza inżynieryjna w ciągu 24 godzin
- Bezpłatna opinia DFM (design-for-manufacturability)
- NDA dostępna na życzenie
Państwa dane są szyfrowane podczas przesyłania i nigdy nie są udostępniane osobom trzecim.